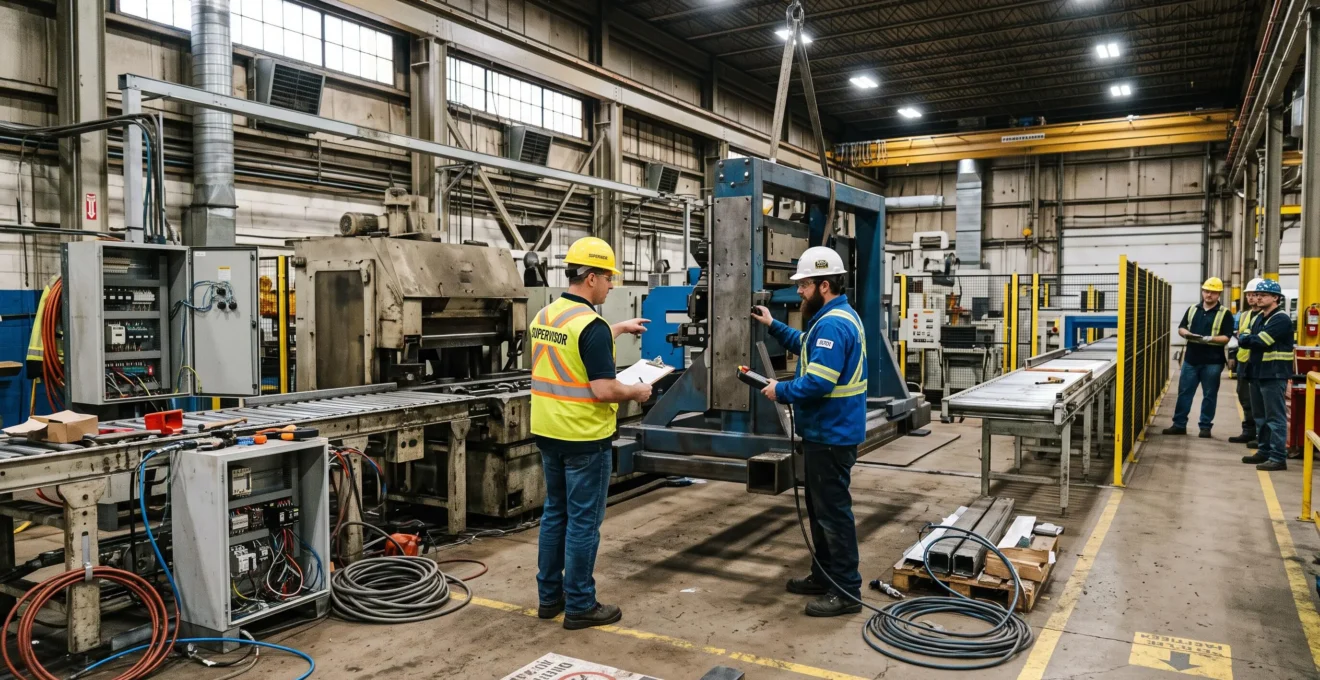
Moderniser une usine canadienne sans interrompre son activité consiste à améliorer progressivement les processus, les équipements et l’organisation du travail, tout en préservant la capacité de livraison. Cette transformation ne commence pas nécessairement par l’achat d’une machine : elle exige d’abord de comprendre pourquoi la production disponible ne correspond pas toujours aux commandes à réaliser.
Une ligne peut fonctionner en dessous de son potentiel malgré un carnet rempli. Les changements de série, les attentes de matériaux, les déséquilibres entre postes et les contraintes de personnel peuvent limiter le débit autant qu’une panne mécanique. Installer un équipement plus rapide sans résoudre ces difficultés risque simplement de déplacer le problème.
Pour un directeur d’usine, la démarche consiste donc à mesurer les pertes, stabiliser les opérations, sélectionner les investissements réellement utiles et organiser leur intégration pendant des fenêtres maîtrisées. La sécurité des travailleurs, la qualification des fournisseurs et la fiabilité des données doivent accompagner chaque étape. Cette approche permet de rechercher des gains durables sans engager simultanément l’ensemble de l’outil industriel.
Moderniser une usine sans désorganiser la production
- Mesurer les arrêts, les pertes de cadence et la non-qualité avant de décider d’un investissement.
- Réorganiser et standardiser les postes avant d’automatiser les opérations qui restent réellement contraignantes.
- Préparer les mises en service, analyser les risques et sécuriser les approvisionnements pour éviter les interruptions prolongées.
- Pourquoi certaines lignes de production restent-elles sous-utilisées malgré un carnet rempli ?
- Comment mesurer le rendement réel d’une ligne de fabrication avant de la moderniser ?
- Robotisation ou réorganisation des postes : quel investissement privilégier ?
- Quels problèmes de sécurité anticiper lors de l’installation d’un robot collaboratif ?
- Quand programmer la mise en service d’une nouvelle machine pour limiter les arrêts ?
- Comment homologuer un fournisseur de remplacement sans compromettre la qualité des composants ?
- Comment identifier une tâche répétitive adaptée à un premier projet d’IA ?
- Comment sécuriser les chaînes d’approvisionnement canadiennes face aux ruptures internationales ?
Pourquoi certaines lignes de production restent-elles sous-utilisées malgré un carnet rempli ?
Une ligne de production peut rester sous-utilisée malgré une demande soutenue lorsque les commandes ne se traduisent pas en flux de fabrication régulier. Les goulots d’étranglement, les changements de série, les attentes de matériaux ou l’indisponibilité des opérateurs réduisent le temps productif, même lorsque les machines disposent encore d’une capacité théorique.
La première distinction consiste à séparer les pertes techniques des pertes organisationnelles. Une panne récurrente ou une cadence insuffisante relève principalement de l’équipement. En revanche, un poste qui attend les pièces de l’opération précédente ou un opérateur qualifié révèle un problème de coordination des ressources.
Pour localiser ces pertes, le responsable de production peut confronter trois observations :
- Le temps d’ouverture prévu de la ligne, en tenant compte des périodes planifiées de production.
- Le temps effectivement consacré à fabriquer des pièces, indépendamment des heures simplement déclarées comme travaillées.
- Les arrêts et attentes documentés, regroupés par cause, durée, poste et quart de travail.
Cette lecture permet d’éviter une erreur fréquente : considérer qu’une machine disponible doit nécessairement être remplacée parce que les commandes prennent du retard. Le problème peut se situer dans l’alimentation de la ligne, la préparation des outillages ou la circulation des produits entre opérations.
La Banque de développement du Canada recommande précisément d’observer les opérations et d’identifier les causes des ralentissements avant d’envisager de nouveaux équipements, dans ses conseils sur les goulots d’étranglement.
Une scierie ayant amélioré son débit en supprimant deux contraintes
La BDC décrit le cas d’une scierie confrontée à deux goulots d’étranglement, dont l’un était technique et l’autre organisationnel.
L’élimination de ces contraintes a permis une augmentation de production de 20 % dans cet établissement. Il s’agit d’un résultat propre à ce cas, et non d’un gain moyen applicable aux usines canadiennes.
Les décisions prises en dehors de l’atelier peuvent également dégrader le fonctionnement réel : modification fréquente des priorités commerciales, lancement prématuré d’ordres de fabrication ou absence de standards communs entre équipes de quart. Dans une usine disposant de peu d’opérateurs polyvalents, l’absence d’une seule compétence peut immobiliser plusieurs postes successifs.
Une fois ces contraintes localisées, leur importance doit être quantifiée. C’est cette mesure qui permettra de distinguer les pertes pouvant être corrigées par l’organisation de celles qui justifient une modernisation technique.
Comment mesurer le rendement réel d’une ligne de fabrication avant de la moderniser ?
Le rendement réel d’une ligne se mesure en distinguant sa disponibilité, sa performance et la qualité des pièces produites. Cette décomposition permet de savoir si la capacité est perdue pendant les arrêts, à cause d’une cadence inférieure à la référence ou par la fabrication de produits non conformes. La comparaison doit reposer sur des observations terrain fiables.
Le taux de rendement global, ou TRG dans le sens du rendement global d’un équipement (Overall Equipment Effectiveness, OEE), s’appuie sur ces trois facteurs :
- Disponibilité : part du temps de production planifié pendant laquelle l’équipement fonctionne réellement.
- Performance : comparaison de la production réalisée avec celle attendue à la cadence de référence pendant le fonctionnement.
- Qualité : proportion de produits conformes dès le premier passage.
Le rapport technique du NIST sur les données manufacturières, publié en juillet 2020, définit l’OEE comme le produit de ces trois dimensions. Cette référence technique américaine est utilisable pour structurer un diagnostic industriel, sans constituer une exigence réglementaire canadienne.
À titre d’illustration strictement hypothétique, une ligne présentant une disponibilité de 80 %, une performance de 90 % et une qualité de 95 % obtient un rendement global de 68,4 %. Cet exemple montre pourquoi une ligne qui fonctionne à une cadence satisfaisante peut néanmoins perdre une part importante de sa capacité planifiée.
La mesure doit ensuite être confrontée à la réalité de l’atelier. Chronométrer les changements de série, observer les microarrêts et relever les causes de rebut sur plusieurs quarts permettent de vérifier si les indicateurs du système de gestion correspondent aux conditions réellement rencontrées.
Un écart important entre le rendement déclaré et le rendement observé doit conduire à vérifier les données avant d’engager des dépenses. Certaines périodes d’attente peuvent être mal classées, des arrêts courts peuvent manquer dans les relevés ou les vitesses de référence peuvent ne plus représenter les conditions courantes de fabrication.
Il faut également délimiter le périmètre mesuré. Une machine peut afficher un bon OEE tandis que la ligne complète reste limitée par l’alimentation en composants ou l’évacuation des produits finis. L’indicateur d’un équipement isolé ne suffit donc pas à évaluer la performance de l’ensemble du flux.
Checklist de diagnostic avant d’investir dans une ligne
- Définir les équipements, produits et quarts inclus dans l’analyse ; produire une fiche de périmètre validée.
- Relever les temps d’ouverture, de fonctionnement et d’arrêt ; constituer un journal horodaté des pertes.
- Mesurer la cadence réelle et la qualité de première sortie ; produire un tableau des trois facteurs du rendement global.
- Comparer les observations terrain aux données du système de gestion ; établir un relevé des écarts à corriger.
- Classer les contraintes par impact et par origine technique ou organisationnelle ; remettre une liste d’actions priorisées avant toute décision d’achat.
Lorsque les données sont suffisamment fiables, le responsable de production peut arbitrer entre une amélioration des méthodes de travail et une transformation plus importante de l’équipement.
Robotisation ou réorganisation des postes : quel investissement privilégier ?
La réorganisation des postes doit généralement être examinée avant la robotisation lorsqu’une ligne présente des déséquilibres, des mouvements inutiles ou des méthodes de travail variables. La robotisation devient plus pertinente lorsque le processus est stable, que la demande justifie son utilisation et que l’équipement peut éliminer une contrainte mesurée sans créer de nouveau goulot.
Trois critères permettent de comparer ces solutions : la stabilité du processus, le volume et la régularité des commandes, puis le coût réel des ressources nécessaires à la production.
Un processus qui exige des interventions constantes pour corriger les réglages, compenser des défauts de pièces ou rechercher les bons composants n’est pas automatiquement un bon candidat à l’automatisation. Il faut d’abord réduire cette variabilité, faute de quoi un système robotisé risque de reproduire les inefficacités existantes.
Le tableau suivant présente un cadre d’arbitrage opérationnel.
| Critère | Réorganisation des postes | Robotisation |
|---|---|---|
| Processus instable | Permet de corriger les méthodes et les flux | Risque de nécessiter de nombreuses adaptations |
| Demande variable | Peut faciliter la polyvalence et la flexibilité | Exige de vérifier les changements de produits et les temps de reconfiguration |
| Investissement initial | Principalement lié à l’analyse, à l’aménagement et à la formation | Comprend équipement, intégration, sécurité et mise en service |
| Compétences requises | Méthodes industrielles et conduite du changement | Programmation, maintenance et intégration technique |
| Validation du gain | Mesure du débit et des pertes après modification | Essais de cadence, disponibilité et qualité en situation réelle |
Dans une usine canadienne où le recrutement de personnel qualifié constitue une contrainte, le calcul doit intégrer les coûts de recrutement, de formation, de remplacement et de maintien des compétences. Il ne suffit pas de comparer le prix d’un robot au salaire d’un opérateur : les tâches réellement transférées, les interventions de maintenance et les besoins de supervision doivent aussi être pris en compte.
La réorganisation peut notamment porter sur l’implantation des postes, l’équilibrage des opérations, la préparation des outils et la standardisation des changements de série. Elle peut produire un premier gain mesurable tout en révélant le niveau de capacité qu’une automatisation future devrait apporter.
Les dispositifs de soutien à la transformation manufacturière, lorsqu’ils sont disponibles et que le projet est admissible, peuvent modifier le financement d’un investissement. Leur existence ne remplace toutefois ni l’analyse économique ni la validation technique du besoin.
Une solution progressive consiste à tester les améliorations organisationnelles, stabiliser les résultats, puis automatiser la tâche qui demeure limitante. Le projet robotique bénéficie alors d’un processus mieux défini et de données de référence permettant d’évaluer son résultat.
Si la robotisation est retenue, sa pertinence économique ne suffit pas : l’intégration doit également être conçue autour des risques réels auxquels les travailleurs seront exposés.
Quels problèmes de sécurité anticiper lors de l’installation d’un robot collaboratif ?
Installer un robot collaboratif nécessite d’évaluer les risques de l’application complète, et non seulement les caractéristiques du robot. Les outils, les pièces transportées, les mouvements programmés, les dispositifs de détection et les interventions humaines peuvent provoquer des situations dangereuses. L’analyse doit couvrir la production normale, les réglages, les défaillances et la maintenance.
Le caractère « collaboratif » ne garantit pas l’absence de danger. Un bras robotique équipé d’une pièce coupante, lourde ou présentant un risque de coincement peut rester dangereux même lorsque ses mouvements sont limités. La géométrie du poste et les équipements voisins influencent également les possibilités de collision ou d’écrasement.
Le Centre canadien d’hygiène et de sécurité au travail, dans sa fiche sur les robots et robots collaboratifs, rappelle que ces machines ne sont pas intrinsèquement sécuritaires. Il recommande une analyse des risques tenant compte des tâches, des interactions et des conditions d’utilisation.
Une évaluation pratique doit cartographier les zones où les déplacements du robot peuvent interagir avec ceux des travailleurs. Pour chaque tâche, elle précise les accès nécessaires, les trajectoires, les conditions de vitesse et les mesures de protection à vérifier.
Les dispositifs possibles comprennent la surveillance de la séparation, la limitation de la puissance et de la force ou les arrêts de sécurité. Leur choix dépend des risques identifiés et des performances de sécurité requises pour l’application, et non d’une préférence générale pour un type de capteur.
Au Canada, les responsabilités réglementaires doivent être vérifiées selon la province et le secteur concernés. Au Québec, la CNESST constitue notamment un interlocuteur institutionnel en santé et sécurité du travail. En Ontario, il faut distinguer les responsabilités du ministère du Travail et celles d’organismes intervenant dans d’autres aspects du système de prévention ou d’indemnisation. Aucune autorisation préalable universelle ne peut être présumée pour toutes les installations de robots collaboratifs.
Un autre risque apparaît lorsque les mesures de sécurité perturbent excessivement l’opération. Des travailleurs peuvent être tentés de contourner une protection ou de modifier leurs habitudes si les accès nécessaires aux réglages et au nettoyage ont été négligés lors de la conception.
Associer les opérateurs à l’analyse des risques permet d’identifier les interventions réelles, y compris celles qui ne figurent pas dans les procédures initiales. La réception de l’installation doit ensuite vérifier le fonctionnement des mesures de protection dans les situations prévues, avant l’autorisation d’exploitation.
La sécurité doit ainsi être intégrée aux critères de réception et au calendrier du projet. Une machine techniquement installée mais dont les conditions d’exploitation ne sont pas validées ne peut pas être considérée comme prête pour la production.
Quand programmer la mise en service d’une nouvelle machine pour limiter les arrêts ?
La mise en service d’une nouvelle machine doit être programmée pendant une période où la charge de production peut absorber une indisponibilité temporaire. Cette fenêtre doit être déterminée à partir du carnet de commandes, des arrêts déjà prévus et de la capacité de reprise. Les préparatifs techniques doivent être réalisés autant que possible avant l’immobilisation effective.
La disponibilité du fournisseur ou de l’intégrateur constitue une contrainte de planification, mais ne devrait pas être le seul critère de choix. Une date pratique pour l’installation peut devenir coûteuse si elle coïncide avec un pic de commandes ou une période de faible disponibilité des techniciens internes.
Le calendrier doit distinguer la préparation hors production, les interventions nécessitant l’arrêt de la ligne, les essais et le retour progressif au régime habituel.
- Préparer le site : réaliser les travaux civils et électriques compatibles avec le maintien des opérations, sécuriser les accès et vérifier les besoins en énergie.
- Préparer l’intégration : transférer les programmes et recettes disponibles, vérifier les interfaces et former les équipes avant la mise en service.
- Exécuter le basculement : installer et raccorder la machine durant la fenêtre retenue, en appliquant les procédures de consignation et de prévention appropriées.
- Effectuer les essais : tester les fonctions, les protections, les échanges de données et les mouvements avant la production commerciale.
- Reprendre progressivement : démarrer avec une référence maîtrisée, contrôler les premiers lots et augmenter la charge lorsque les critères de réception sont satisfaits.
Les interfaces représentent un risque particulier. Un équipement neuf peut fonctionner correctement pendant les essais individuels, mais rencontrer des difficultés lors de son raccordement au convoyage existant, au système de gestion de production ou aux outils de contrôle qualité.
Il faut donc tester les signaux, les échanges d’informations, les conditions de reprise après défaut et la coordination des équipements lorsque ces fonctions sont présentes. Les essais préalables réduisent les incertitudes, sans garantir qu’aucun problème n’apparaîtra au démarrage.
Le plan de mise en service doit également préciser les personnes responsables des décisions, les critères de validation et les conditions d’activation d’une solution de repli. Selon l’installation, cette solution peut consister à rétablir temporairement l’ancien procédé, réorienter certains ordres ou maintenir un stock de transition préparé à l’avance.
La période de surveillance renforcée après démarrage doit examiner la cadence, les arrêts, les défauts qualité et les difficultés des opérateurs. La fin du montage mécanique ne correspond donc pas nécessairement à la fin du projet.
Cette préparation reste toutefois dépendante de la disponibilité des composants nécessaires aux essais et aux premiers lots. La qualification des fournisseurs de remplacement devient alors un volet important de la continuité industrielle.
Comment homologuer un fournisseur de remplacement sans compromettre la qualité des composants ?
L’homologation d’un fournisseur de remplacement doit démontrer qu’il peut livrer des composants conformes de façon régulière, et pas seulement produire quelques échantillons satisfaisants. Elle combine une évaluation documentaire, des vérifications techniques et des essais représentatifs de la production en série. Les exigences doivent être proportionnées à la criticité du composant et aux obligations applicables.
La première phase consiste à examiner les capacités industrielles du fournisseur : moyens de production, système de gestion de la qualité, traçabilité, capacité annoncée et stabilité de l’approvisionnement. Les certifications peuvent faire partie de cette évaluation lorsqu’elles sont pertinentes, sans constituer à elles seules une preuve de conformité des pièces.
La qualification technique permet ensuite de comparer les échantillons au cahier des charges. Elle peut comprendre des contrôles dimensionnels, fonctionnels ou de matériaux selon la nature du composant.
La troisième phase porte sur la capacité à reproduire le résultat dans les conditions de fabrication habituelles : moyens de série, lots successifs, contrôles définis et conditions réelles de livraison. Un échantillon conforme ne garantit pas la stabilité des lots futurs.
Pour organiser la décision, l’usine peut distinguer plusieurs niveaux de criticité :
- Les composants courants pour lesquels une équivalence technique vérifiée peut suffire, sous réserve des exigences contractuelles.
- Les composants influençant directement la conformité ou les performances du produit, nécessitant une validation plus approfondie.
- Les composants critiques pour la sécurité, la réglementation ou la définition du produit, dont la substitution peut exiger l’accord du concepteur ou une requalification complète.
Le plan de surveillance qualité doit définir les caractéristiques à vérifier, les modalités de contrôle, la gestion des non-conformités et les preuves de traçabilité attendues. Les audits périodiques peuvent compléter ce dispositif lorsque la criticité ou les résultats du fournisseur le justifient.
Une stratégie de double approvisionnement consiste à maintenir un second fournisseur qualifié pour les références stratégiques. Elle évite d’entamer une homologation dans l’urgence d’une rupture, mais suppose un suivi continu : un fournisseur initialement qualifié peut voir ses procédés ou ses capacités évoluer.
Une fois cette sécurité renforcée, la modernisation peut aussi porter sur les tâches de contrôle et de traitement de l’information, notamment lorsque leur répétitivité rend une expérimentation d’intelligence artificielle pertinente.
Comment identifier une tâche répétitive adaptée à un premier projet d’IA ?
Une tâche constitue un bon premier cas d’usage de l’intelligence artificielle lorsqu’elle est répétitive, documentée, mesurable et suffisamment peu critique pour permettre une phase d’apprentissage contrôlée. Le choix doit privilégier un problème circonscrit, disposant de données exploitables et d’un résultat vérifiable, plutôt qu’une automatisation ambitieuse dont la performance serait difficile à évaluer.
Le responsable de production peut commencer par inventorier les tâches répétitives : contrôle visuel des pièces, classement des anomalies, lecture de documents de fabrication ou tri de dossiers qualité. Toutes ne justifient pas une solution d’IA ; certaines peuvent être améliorées par une règle simple, une meilleure interface ou une automatisation conventionnelle.
Quatre conditions permettent de sélectionner un candidat raisonnable :
- Une fréquence suffisante pour que l’amélioration produise un effet opérationnel observable.
- Des données disponibles, structurées et associées à des résultats fiables.
- Un niveau d’erreur ou un temps de traitement pouvant être mesuré avant l’expérimentation.
- La possibilité de maintenir une validation humaine sans compromettre la sécurité ni la conformité.
Le principal obstacle peut se trouver dans les données. Une usine qui réalise ses inspections sur papier ou qui ne conserve pas les résultats détaillés de ses contrôles ne dispose pas nécessairement d’une base exploitable pour entraîner ou évaluer un modèle.
Dans ce cas, la première amélioration consiste à standardiser les observations et à construire un historique fiable. Les données doivent conserver leur contexte : produit, lot, conditions de contrôle et interprétation du résultat. Une anomalie isolée de ses conditions de fabrication peut devenir difficile à analyser.
Le contrôle visuel constitue un exemple de projet à étudier lorsque des images correctement documentées et des références de conformité sont disponibles. Un essai peut comparer les décisions de l’outil aux résultats validés par les contrôleurs, puis examiner séparément les défauts détectés et les erreurs de classification.
La solution doit d’abord fonctionner en parallèle du contrôle existant. Ce fonctionnement permet de mesurer les écarts sans lui confier immédiatement une décision susceptible de laisser passer des pièces non conformes.
La réussite d’un premier projet dépend aussi de son acceptation par les équipes. Un périmètre limité, des résultats compréhensibles et une possibilité de correction humaine facilitent l’évaluation du dispositif. Un déploiement prématuré sur un processus critique peut au contraire dégrader la confiance dans les initiatives suivantes.
L’amélioration des contrôles et des traitements internes peut rendre l’usine plus efficace, mais sa production reste dépendante de la disponibilité des intrants. La gestion des risques d’approvisionnement doit donc être intégrée à la transformation globale.
À retenir pour sécuriser la modernisation
- Une hausse de capacité n’apporte pas le bénéfice attendu si les composants indispensables restent difficiles à obtenir.
- La diversification des fournisseurs, les stocks de protection et la proximité géographique répondent à des risques différents.
- La continuité industrielle exige de connaître les dépendances critiques au-delà des fournisseurs directs, puis de prévoir des réponses adaptées.
Comment sécuriser les chaînes d’approvisionnement canadiennes face aux ruptures internationales ?
Sécuriser une chaîne d’approvisionnement manufacturière canadienne exige de connaître les composants critiques, leurs origines réelles et les possibilités de remplacement. La stratégie combine, selon les risques, diversification des sources, stocks de protection et ajustements géographiques. Elle doit tenir compte des coûts, des délais de qualification et des contraintes techniques plutôt que privilégier systématiquement la solution la plus proche.
La première étape consiste à identifier les dépendances qui peuvent interrompre la fabrication. Un composant de faible valeur unitaire peut représenter un risque majeur s’il est indispensable à l’assemblage et qu’aucune substitution rapide n’est possible.
Cette cartographie ne doit pas s’arrêter aux fournisseurs directs. Plusieurs entreprises différentes peuvent utiliser le même producteur de rang 2 ou dépendre d’une matière provenant d’une seule zone géographique. Une diversification apparente des contrats peut donc masquer une concentration persistante des risques.
Trois leviers principaux doivent être distingués :
- Diversification : disposer de fournisseurs alternatifs réellement capables de respecter les spécifications et les délais nécessaires.
- Stocks stratégiques : constituer une protection temporaire pour les intrants dont la rupture aurait un effet important, en tenant compte des coûts de stockage et des contraintes de péremption ou d’obsolescence.
- Repositionnement géographique : examiner des sources plus proches ou une modification de l’organisation industrielle lorsque cette option répond à des risques identifiés et reste économiquement soutenable.
Ces choix ne sont pas interchangeables. Un stock permet de maintenir momentanément la fabrication, sans résoudre une indisponibilité structurelle. Un fournisseur supplémentaire peut réduire une dépendance, mais nécessite parfois des essais importants. Une relocalisation peut modifier les distances de transport et l’exposition à certains risques, tout en augmentant d’autres coûts.
Le rapport d’Affaires mondiales Canada sur les chaînes d’approvisionnement, publié en juin 2024, examine ces différents arbitrages. Il souligne notamment les contraintes de substitution concernant les composants spécialisés et les coûts associés aux stratégies de résilience.
50,9 %
Proportion des entreprises importatrices canadiennes considérées dans la figure 2.14 du rapport qui s’approvisionnaient auprès d’un seul pays partenaire en 2022. Cette mesure concerne les importateurs étudiés, et non l’ensemble des fabricants canadiens ; elle ne décrit pas directement la situation de 2026.
Affaires mondiales Canada, Le point sur le commerce du Canada 2024, données de Statistique Canada.
Dans un contexte nord-américain, la proximité de fournisseurs américains ou mexicains peut entrer dans l’analyse, mais elle ne suffit pas à garantir la continuité. Les contraintes de passage aux frontières, les exigences techniques, les conditions contractuelles et l’évolution des relations commerciales peuvent influencer la disponibilité réelle des intrants.
La sélection d’une stratégie doit donc s’effectuer composant par composant. Pour chaque référence critique, l’usine peut documenter le fournisseur, les dépendances connues, les délais de réapprovisionnement, les possibilités de substitution et les solutions permettant de poursuivre temporairement la production.
La modernisation doit enfin être confrontée à cette cartographie. Une nouvelle ligne plus rapide augmente potentiellement les besoins en intrants. Si les capacités d’approvisionnement ne suivent pas, le gain technique restera limité par les flux disponibles.
Pour engager une transformation progressive, la prochaine action consiste à réunir production, maintenance, qualité et approvisionnement autour d’un diagnostic commun : identifier une contrainte prioritaire, choisir une amélioration vérifiable et définir les conditions de son déploiement sans compromettre les livraisons.
Peut-on moderniser une usine sans arrêter aucune machine ?
Certaines améliorations organisationnelles peuvent être réalisées pendant l’exploitation, notamment la standardisation des méthodes ou la préparation de nouveaux outils. En revanche, les raccordements et interventions présentant des risques peuvent nécessiter des arrêts localisés et des procédures de consignation. L’objectif réaliste consiste à limiter les interruptions, et non à promettre l’absence absolue d’arrêt.
Quels indicateurs suivre après une modernisation industrielle ?
Le rendement global de l’équipement, les temps d’arrêt, le débit réel, les changements de série et le taux de conformité des premiers passages constituent des indicateurs utiles. Leur sélection dépend du problème initial. Les mesures doivent conserver un périmètre et des conditions de comparaison cohérents pour distinguer un gain durable d’une variation temporaire de la charge.
Comment former les opérateurs sans perturber les quarts de production ?
La formation peut être préparée avant l’arrivée des nouveaux équipements, avec des supports techniques, des simulations lorsque celles-ci sont possibles et des séances adaptées aux différents quarts. Les compétences nécessaires au démarrage, aux réglages, aux procédures de sécurité et à la réaction aux anomalies doivent être vérifiées avant que les opérateurs travaillent de façon autonome.
Comment déterminer si un projet de modernisation a réellement amélioré la productivité ?
Il faut comparer les performances avant et après intervention sur un périmètre défini, en tenant compte des volumes, des références fabriquées, de la qualité et des conditions d’exploitation. Une accélération ponctuelle d’une machine ne constitue pas une amélioration suffisante si les pertes sont simplement transférées vers un autre poste ou si les défauts augmentent.